Dlaczego wióry i drgania decydują o jakości powierzchni po frezowaniu aluminium
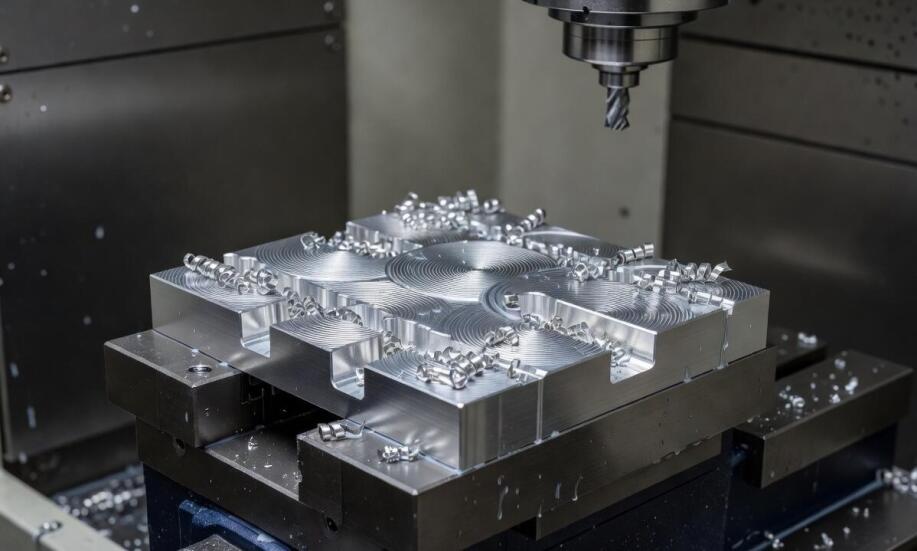
Przy frezowaniu stopów lekkich problemem rzadko jest sam tor prowadzenia narzędzia. Najczęściej jakość powierzchni pogarsza się w momencie, gdy nieodprowadzone wióry zaczynają rysować już obrobioną krawędź. Zjawisko to szybko wzbudza drgania frezu, co przenosi się na strukturę obrabianego materiału. Skuteczne odprowadzanie urobku zapobiega mechanicznym uszkodzeniom detalu i stanowi podstawę stabilnego procesu skrawania. Zrozumienie mechaniki powstawania wióra pozwala uniknąć kosztownych poprawek na kolejnych etapach produkcji.
Wpływ narostu i drgań na powtarzalność detali
Narost na krawędzi skrawającej powstaje zazwyczaj przy zbyt niskiej prędkości skrawania, zachowawczym posuwie lub braku odpowiedniego chłodziwa. Pod wpływem wysokiego ciśnienia i temperatury miękki wiór aluminiowy zgrzewa się z twardym ostrzem. Proces ten w sposób niekontrolowany zmienia geometrię narzędzia, co bezpośrednio przekłada się na efekty wizualne. Obserwuje się wtedy widoczne smugi, miejscowe przypalenia oraz matową zamiast błyszczącej powierzchnię. Zjawisko to rozwija się stopniowo, przez co pierwsze detale z partii wychodzą zgodnie z założoną tolerancją, podczas gdy kolejne tracą powtarzalność wymiarową.
Przeczytaj również: Jakie geometrie detali nadają się do frezowania CNC w produkcji maszyn
Cienkie ścianki elementu oraz zbyt długi wysięg narzędzia z oprawki drastycznie wzmacniają wibracje układu maszyna-narzędzie-detal. Brak sztywnego mocowania prowadzi do charakterystycznego falowania powierzchni i przyspiesza zużycie krawędzi tnącej. Źródłem problemów często bywa też niewłaściwy dobór geometrii. Narzędzia o gęstym uzębieniu mogą sprzyjać zapychaniu rowków wiórowych w plastycznym aluminium. Znacznie stabilniejsze cięcie i sprawniejszą ewakuację urobku gwarantują frezy z mniejszą liczbą ostrzy oraz głęboko polerowanymi rowkami.
Przeczytaj również: Toczenie a frezowanie CNC. Porównanie
Strategia chłodzenia oraz dobrane parametry skrawania bezpośrednio determinują ostateczną chropowatość profilu. Przy obróbce wysokoobrotowej zastosowanie ukierunkowanego chłodziwa lub systemów minimalnego smarowania (MQL) staje się koniecznością. Bez odpowiedniego smarowania wióry błyskawicznie nagrzewają się i przyklejają z powrotem do obrabianej powierzchni. Zoptymalizowana grubość wióra oraz stabilne mocowanie minimalizują ryzyko ponownego skrawania urobku, co wyraźnie poprawia jakość wykończenia krawędzi i chroni narzędzie przed uszkodzeniem.
Rozpoznawanie błędów przed kolejnymi operacjami
Praktyczna weryfikacja procesu obróbki zaczyna się od wnikliwej analizy samej powierzchni detalu. Należy sprawdzić, czy zafalowania występują równomiernie na całym obszarze roboczym, czy pojawiają się wyłącznie w pobliżu cienkich ścianek. Sukcesywna utrata powtarzalności wymiarowej między kolejnymi sztukami w serii zazwyczaj jasno wskazuje na postępujące tworzenie się narostu. Występowanie drgań przy bardzo konserwatywnych parametrach często wynika z niedostatecznej sztywności zamocowania lub ze specyficznej geometrii obrabianego detalu. Systematyczna kontrola stanu krawędzi tnącej oraz kształtu generowanych wiórów pozwala technologom precyzyjnie wskazać, czy poprawie powinny ulec parametry maszyny, czy sam sposób bazowania elementu.
Po wypracowaniu odpowiednio gładkiej i czystej powierzchni komponent trafia do kolejnych gniazd produkcyjnych. Rzetelnie przeprowadzona obróbka aluminium cnc dostarcza detali w pełni gotowych do spawania lub nakładania powłok ochronnych, pod warunkiem braku najmniejszych zarysowań. Działająca w sektorze obróbki skrawaniem spółka Instal Chemik realizuje tego typu procesy produkcyjne dla przemysłu. Łączenie precyzyjnego frezowania z usługami cięcia laserowego oraz wykończeniem w jednej lokalizacji skraca łańcuch dostaw i ogranicza ryzyko uszkodzeń półfabrykatów podczas transportu.
Jakość wykończenia materiału weryfikuje się zawsze z perspektywy wymagań całego cyklu produkcyjnego. Aluminiowy komponent bez wyraźnych, widocznych gołym okiem wad po zdjęciu ze stołu maszyny może wciąż wymagać żmudnego poprawiania przed spawaniem lub przygotowaniem pod malowanie proszkowe. Niewidoczne początkowo mikrodefekty pozostawione przez wbite wióry i drgania maszynowe znacząco osłabiają przyczepność powłok, a także pogarszają wytrzymałość złączy spawanych. Całościowe spojrzenie na parametry skrawania oraz prawidłowe chłodzenie to jedyny sposób na uzyskanie powtarzalnych i w pełni funkcjonalnych elementów przemysłowych.
 Dziękujemy za ocenę artykułu
 Błąd - akcja została wstrzymana
Polecane firmy
-

Fastlobud Zbigniew Kochanowski
Budowlane materiały woj. łódzkie98-220 Zduńska Wola, Gierymskiego 1 lok. 7
-
Wschód Agencja Ochrony Osób I Mienia Sp. z o.o.
Ochrona osób, mienia - agencje, usługi woj. lubelskie21-300 Radzyń Podlaski, Polna 36A
-

Pphu Prod- Masz Grzegorz Gwisdalla
Metale - obróbka, maszyny woj. kujawsko-pomorskie89-506 Żalno, Kolejowa 8c
-

Aleksandra Wichniarek Notariusz Kancelaria notarialna
Notariusze woj. pomorskie76-200 Słupsk, Kilińskiego 8 lok. 1
Przeczytaj także
-
Gastronomia, rozrywka, imprezy masowe

Bezpieczeństwo transakcji przy imporcie towarów z Chin - jak się zabezpieczyć przed oszustwami?
Importowanie towarów z Chin zyskuje na popularności, jednak wiąże się z ryzykiem oszustw. Bezpieczeństwo transakcji jest kluczowe, ponieważ nieuczciwe praktyki mogą prowadzić do strat finansowych....
-
Praca i edukacja
W jaki sposób niepubliczne przedszkola wspierają rozwój sensoryczny dzieci?
Rozwój sensoryczny dzieci jest kluczowym elementem ich edukacji, a Przedszkole Totu Katarzyna Bielawska odgrywa w tym procesie istotną rolę. Wspieranie zmysłów i emocji najmłodszych wymaga...
-
Gastronomia, rozrywka, imprezy masowe
Przyjęcie z kręgielnią i regionalnym menu — kiedy taki układ ma sens
Przyjęcia organizowane dla rodzin i zespołów pracowniczych muszą jednocześnie zaspokajać apetyt, zapewniać sprawną logistykę oraz dostosowywać tempo zabawy do różnych grup wiekowych. Organizacja...
-
Wystrój wnętrz i utrzymanie porządku
Zastosowanie gumowych odbojników w transporcie wewnętrznym – analiza przypadków
Gumowe odboje rampowe odgrywają istotną rolę w transporcie wewnętrznym, zapewniając bezpieczeństwo i efektywność operacji transportowych. Znajdują zastosowanie w różnych branżach, takich jak...